البثق
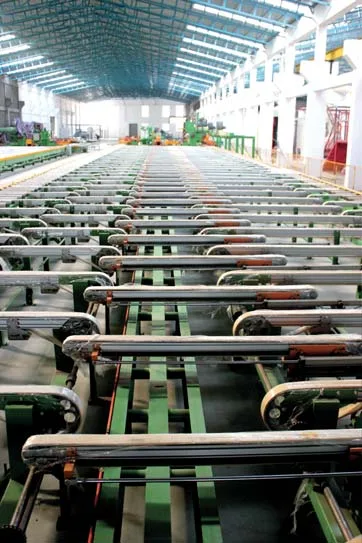
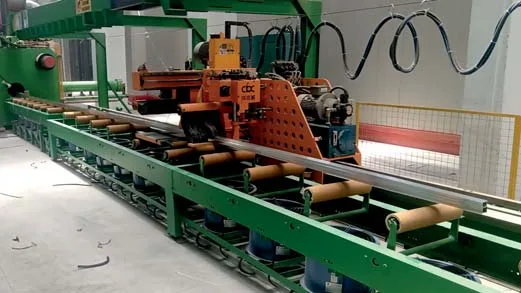
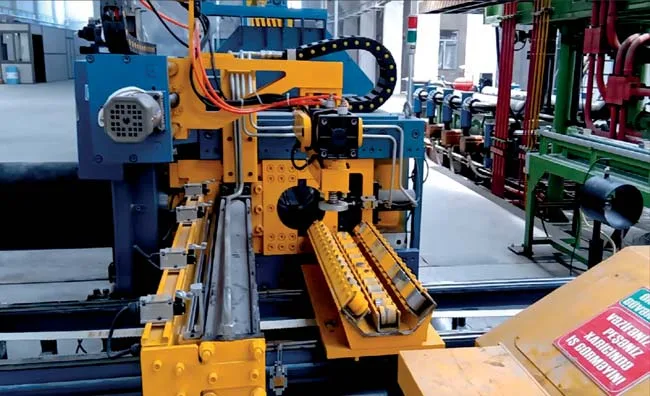
تُسخَّن قضبان الصب (بيليت) حتى 420–470 °C، وتكون القوالب عند 450 °C؛ وتتجاوز حرارة القطاع الخارج من المكبس 500 °C. ثم يُبرَّد القطاع ويُشد ويُقص بالطول المطلوب ويُعتَّق صناعياً لتحقيق الخصائص الميكانيكية.
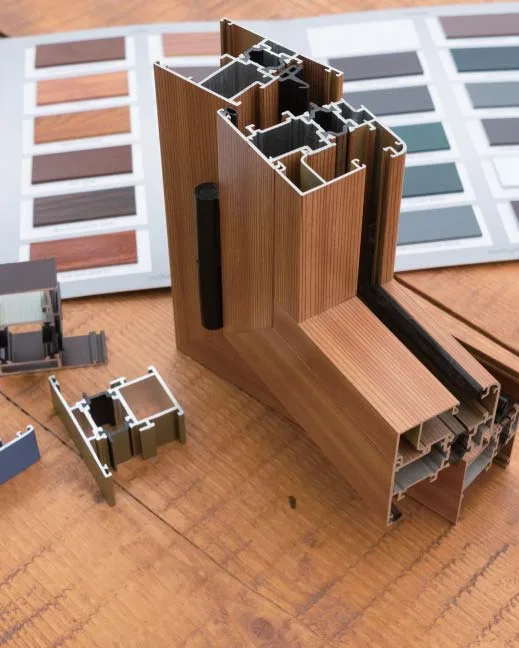
كلما اقترب مقطع الكتلة من مقطع القطاع كانت العملية أسهل. ويُتفق على المقاسات غير القياسية مع العميل، وهي ترفع تكلفة المنتج.
- تسخين قضبان الصب
- 420–470°C
- القطاع عند خروجه من المكبس
- > 500°C